

气体渗碳是将低碳钢或合金钢工件置于可渗碳气氛中,在高温下使碳原子渗入表面、形成高碳硬化层的化学热处理工艺。经淬火与回火后,工件表面获得高硬度与耐磨性,心部仍保持良好韧性,广泛用于齿轮、轴承、轴类与活塞销等承受交变载荷与摩擦的零件。与真空渗碳相比,气体渗碳设备投资较低、工艺成熟、大批量生产稳定性好,是汽车与机械制造行业应用最广的表面强化工艺之一。
气体渗碳通常在吸热式气氛(Endothermic Gas)或氮基气氛中进行。SECO/WARWICK等厂商的资料指出,吸热式气氛发生器将燃料气与空气按一定比例在催化剂作用下加热反应,产生含有氢气、一氧化碳与氮气的混合气,既可作为保护气氛防止工件氧化,也可作为渗碳载体气。在渗碳阶段向气氛中通入富化气(甲烷或丙烷)提高碳势,在扩散阶段则通入少量空气降低碳势,使表面碳浓度梯度符合工艺要求。典型渗碳温度为900至950°C,根据渗层深度要求保温数小时至十几小时。
碳势(Carbon Potential)是气体渗碳最核心的控制参数。Yokogawa与metal Zenith的技术资料指出,由于无法直接测量炉气中的碳含量,工业上普遍采用间接方法:氧探头利用氧化锆电解质在高温下产生与氧浓度差成正比的电压,结合探头温度与假定CO含量(通常约20%)计算碳势;红外分析仪则通过测量CO与CO₂浓度,按热力学平衡关系推算碳势。控制系统根据设定碳势与实测值的偏差,自动调节富化气或空气的加入量,将碳势稳定在目标值。露点仪也可用于气氛分析,但响应速度与长期稳定性不及氧探头。
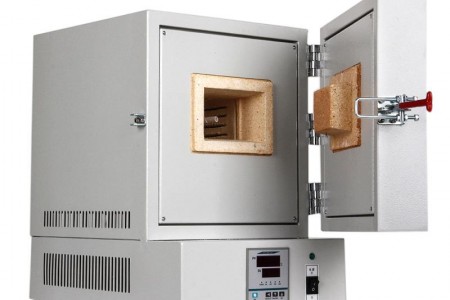
对炉业企业而言,现代气体渗碳炉的设计应围绕"气氛稳定、温控精准、碳势可控"展开:炉膛与炉罐需密封可靠,减少气氛逸出与空气渗入;加热元件分区布置以保证温区均匀;配备可靠的氧探头、CO分析器与气氛执行机构,实现碳势闭环控制。SECO/WARWICK的UniCase系列箱式渗碳炉即采用悬臂式整体铸罐与卡口式加热元件,方便维护。随着汽车行业对齿轮疲劳寿命与一致性要求的提高,具备计算机渗碳过程模拟、碳势自动控制与气氛安全联锁的气体渗碳炉,将继续在热处理生产中占据重要地位。