

真空钎焊是在真空环境中利用液态钎料润湿母材、填充接头间隙并实现冶金结合的连接工艺。与常规气体保护钎焊相比,真空环境可避免氧化、减少杂质,接头表面光洁、力学性能稳定,广泛应用于航空航天、电子散热、汽车零部件与高温合金构件制造。国外资料指出,真空钎焊的质量高度依赖温度曲线控制、钎料选择与真空度维持,任何环节偏差都可能导致钎料流动不充分或接头强度不足。
温度曲线是真空钎焊工艺的核心。SIMUWU与Kejia Furnace等技术资料指出,真空钎焊温度通常应高于钎料液相线30至100摄氏度:温度过低,钎料无法充分熔化流动;温度过高,则可能造成母材过烧或晶粒粗大。典型的6061铝合金波导钎焊曲线为:室温至300摄氏度以5摄氏度每分钟慢速抽真空脱水,300至550摄氏度以3摄氏度每分钟逐渐排气以减少热应力,550至610摄氏度以2摄氏度每分钟缓慢接近钎料熔点。不同材料的钎焊温度差异显著:不锈钢配BNi-2镍基钎料约1020至1050摄氏度,铝合金约590至630摄氏度。
钎料选择与保温时间同样关键。MAT Aviation资料总结,钎料应根据母材材质、接头间隙与服役温度综合选择:镍基钎料用于高温高强度不锈钢接头,铝基钎料用于铝合金构件,银基钎料用于低温度要求的电子器件。保温时间通常以钎料充分润湿与流动为准,过短则填充不完整,过长则可能导致钎料过度溶蚀母材。此外,真空度要求一般优于10的负2次方帕斯卡级,以保证钎焊过程无氧化与气体析出。
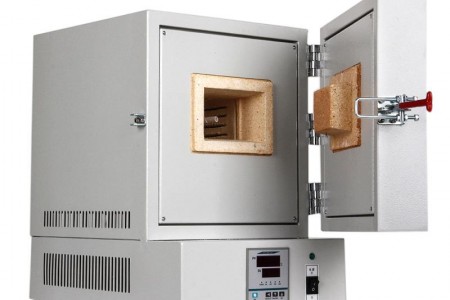
对热处理炉企业而言,真空钎焊炉的设计应围绕"温控精准、真空稳定、冷却可控"展开:升温速率分段可调以适应不同材料的排气与膨胀特性;温区均匀性直接影响批量钎焊接头一致性;配备高压气淬功能可实现钎焊后快速冷却以控制组织与变形。随着航空航天与新能源散热器件对精密连接需求的增长,具备分段程序控制、真空度在线监测与冷却速率可调的真空钎焊炉,将成为高端热处理车间的重要装备。