

淬火后的钢件获得了高硬度马氏体组织,但同时伴随着高内应力与高脆性,直接服役极易开裂或早期失效。回火(Tempering)就是将淬火后的工件重新加热到 Ac1 临界点以下的适当温度,保温一定时间后以合适速度冷却,使亚稳的马氏体组织发生分解与转变,在硬度与韧性之间取得平衡的关键工序。国外冶金资料指出,回火是决定钢件最终服役组织与性能的核心环节,其工艺控制直接影响零件的疲劳寿命与安全可靠性。
回火过程按温度区间可分为四个相互重叠的阶段。metallurgy Zone等资料总结:第一阶段在100至200摄氏度,马氏体中过饱和的碳以ε-碳化物形式析出;第二阶段在200至300摄氏度,残余奥氏体分解为回火马氏体与贝氏体;第三阶段在250至350摄氏度,ε-碳化物转变为更稳定的渗碳体;第四阶段在350至700摄氏度,渗碳体发生球化、铁素体回复再结晶,材料韧性显著提升。理解这四个阶段的组织变化,是选择回火温度、避免回火脆性区的基础。
温度与保温时间是决定硬度与韧性匹配的核心参数。Bloor Engineering资料指出,回火温度越高,硬度越低、韧性越高;低温回火(150至250摄氏度)用于刀具、轴承等要求高硬度耐磨的零件;中温回火(350至500摄氏度)用于弹簧、模具;高温回火(500至650摄氏度)即调质处理,用于传动轴、齿轮等综合力学性能要求高的零件。UTEC资料建议回火保温时间通常不少于2小时,并按截面厚度延长。同时强调趁热回火:淬火后应在工件仍有50至70摄氏度余热时立即入炉回火,碳钢件延迟不宜超过2小时,工具钢不超过1小时,以防止淬火裂纹。
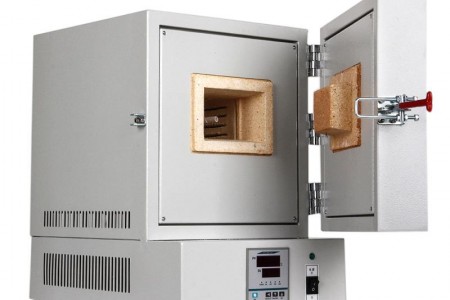
对热处理炉企业而言,回火炉的设计应围绕"温控精准、温度均匀、操作安全"展开:炉温均匀性直接影响批量零件硬度一致性,建议配备热风循环与精密温控系统;对于大型工装与模具回火,需考虑低温区保温与出炉冷却的可控性;对于连续生产线,应与淬火工序衔接,实现趁热回火。随着高端装备对零件可靠性要求的提升,具备精准温控、气氛保护与过程记录能力的回火炉将成为热处理车间的标配。